新着情報
「高価なCBN砥石を導入したのに、あっという間に摩耗してしまう……」を公開しました。
「高価なCBN砥石を導入したのに、あっという間に摩耗してしまう……」
「目詰まりによるドレス作業ばかりで、一向に生産数が上がらない……」
現場で日々研削盤と向き合う中で、このようなお悩みを抱えていませんか?
実は、現場で発生する研削トラブルの多くは、砥石自体のスペック不足ではありません。
その根本的な原因は、「水溶性切削油剤と砥石の致命的なミスマッチ」にあることがほとんどです。
本記事では、ジュラロンが数々の研削現場の火消しを行ってきたリアルな経験をもとに、大手メーカーのカタログには絶対に載っていない「水溶性切削油剤と砥石の相性の極意」を徹底解説します。
この記事を最後までお読みいただければ、無駄なドレス作業を激減させ、工具コストを劇的に下げながら品質を安定させる具体的なアクションが必ず見つかります。
なぜ「水溶性切削油剤と砥石の相性」が加工不良の引き金になるのか?
研削加工は、無数の小さな刃(砥粒)が高速でワークを削り取る、非常に過酷でデリケートな加工です。
現場では、旋盤やマシニングセンタと同じ感覚で水溶性切削油剤を使い回し、結果的に砥石の寿命を縮めているケースが後を絶ちません。
「切削」と「研削」では水溶性切削油剤に求める役割が全く違う
通常の切削加工において、油剤の主目的は「刃先の潤滑」と「切りくずの排出」です。
しかし研削加工では、刃先(研削点)の温度が局所的に1,000℃を超えることも珍しくありません。
そのため、研削における水溶性切削油剤には、何よりも「圧倒的な冷却性」と、微細なスラッジ(削りかす)を洗い流す「高度な洗浄性」が求められます。
潤滑性を重視しすぎて油分の多いエマルション油剤を漫然と使用すると、この「洗浄性」が損なわれ、致命的なトラブルを引き起こすのです。
砥石の寿命を削る「目詰まり」と「目つぶれ」のメカニズム
水溶性切削油剤の選定ミスは、砥石に2つの致命的な症状をもたらします。
1つ目は「目詰まり」です。
粘度の高い油剤を使用すると、微細な切りくずが油分と混ざり合ってペースト状になります。
これが砥石の気孔(隙間)に入り込んで固着し、新しい刃が出るのを邪魔してしまうのです。
2つ目は「目つぶれ(グレージング)」です。
冷却性と潤滑性が不足すると、砥粒自体が摩擦熱で異常摩耗し、刃先が丸く平らになってしまいます。
こうなると、ワークを「削る」のではなく「こする」状態になり、あっという間に激しい研削焼けを引き起こします。
見落としがちな最大の壁「エアバリア(空気の層)」の存在
現場でジュラロンがよく指摘させていただくのが、「エアバリア」の問題です。
砥石は高速で回転しているため、その周囲には台風のように強い空気の層(エアバリア)が発生しています。
どんなに高性能な水溶性切削油剤を選んでも、供給圧力が低かったり、油剤の浸透性が悪かったりすると、このエアバリアに弾かれて研削点に到達しません。
「油剤はかかっているように見えるのに、実は研削点には一滴も届いていない」という恐ろしい状態が、多くの現場で研削焼けの原因となっています。
【材質別】水溶性切削油剤×砥石(一般・超砥粒)の最適化ルール
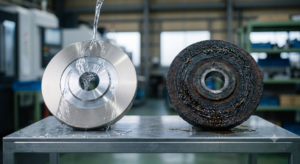
砥石の材質が違えば、最適な水溶性切削油剤のタイプも完全に異なります。
ここでは、現場でよく使われる砥石別の「最適化のルール」を解説します。
一般砥石(アルミナ・炭化ケイ素)には「洗浄性」を最優先せよ
鉄鋼材料の加工によく使われるアルミナ(WAなど)や、鋳鉄加工用の炭化ケイ素(GCなど)といった一般砥石。
これらは適度に砥粒が脱落する「自生発刃作用」を利用して加工を行います。
現場の最適解:
一般砥石のポテンシャルを引き出すには、洗浄性と冷却性に優れた「ソリュブルタイプ」の水溶性切削油剤がベストです。
特殊な界面活性剤の働きで微細なスラッジを素早く洗い流し、常に新しい砥粒が顔を出す状態をキープすることで、ドレス間隔を大幅に延ばすことができます。
水溶性切削油剤×CBN砥石の寿命を決める「冷却と潤滑のバランス」
焼入れ鋼などの高硬度材の加工に欠かせないCBN(立方晶窒化ホウ素)砥石。
非常に高価なため、いかに長寿命化させるかが現場の利益に直結します。
現場の最適解:
CBN砥石は一般砥石よりも熱に強いため、冷却性だけでなく「高い潤滑性」を付与することで、砥粒の摩耗を極限まで抑えることができます。
当社の支援事例では、極圧添加剤(硫黄やリンなどの成分)を配合した特殊なマイクロエマルション、あるいは高性能ソリュブルを使用することで、CBN砥石の寿命が2倍以上に延びるケースが多々あります。
ダイヤモンド砥石の「化学的摩耗」を防ぐ油剤の選び方
超硬合金やセラミックスの加工に使用されるダイヤモンド砥石。
地球上で最も硬い物質ですが、実は「熱を持った状態で鉄と接触すると、化学反応を起こして急激に炭素化(摩耗)する」という弱点を持っています。
現場の最適解:
ダイヤモンド砥石を使用する際は、何よりも「摩擦熱を発生させないこと」と「発生した熱を瞬時に奪うこと」が至上命題です。
高浸透性の特殊ポリマーを配合した水溶性切削油剤を使用し、研削点に確実に液を到達させることで、この化学的摩耗を劇的に抑制できます。
💡【関連記事への案内】
「油剤の性能が落ちてきた」「最近、機械から嫌なニオイがする」という場合、油剤の腐敗が原因で潤滑・冷却性能が低下している可能性があります。悪臭や液の劣化にお困りの方は、ぜひこちらの記事もご覧ください。
👉 [夏場の腐敗・悪臭対策!水溶性切削油剤の長寿命化マニュアル](※内部リンク想定)
プロはここを見る!砥石の「結合剤(ボンド)」と油剤の危険な関係
現場担当者が見落としがちなのが、砥粒を固めている「結合剤(ボンド)」と水溶性切削油剤の相性です。
ここを理解しているかどうかで、プロの現場技術者としてのレベルが決まります。
レジンボンド(樹脂)砥石が水溶性切削油剤で「溶ける」理由
フェノール樹脂などで砥粒を固めたレジンボンド砥石は、弾力性があり仕上げ面が綺麗になる特徴があります。
しかし、樹脂は「強アルカリ性」に非常に弱いという致命的な弱点があります。
一般的な水溶性切削油剤は、腐敗防止や防錆のためにpHが9.0〜10.0程度のアルカリ性に設定されています。
この油剤をレジンボンド砥石に長期間使用すると、樹脂が化学的に加水分解を起こしてボンドが溶け、砥粒が異常に早くポロポロと抜け落ちてしまうのです。
「砥石の減りが異常に早い」と感じた場合、油剤のpHが高すぎることが原因かもしれません。
メタルボンド砥石の性能を引き出す極圧添加剤の力
金属粉末で砥粒を固めたメタルボンド砥石は、非常に保持力が高く長寿命ですが、その反面、目詰まりしやすいという欠点があります。
メタルボンドの性能を引き出すには、油剤に配合された「極圧添加剤」が鍵を握ります。
特定の温度でワークや切りくずの表面に化学的な潤滑被膜を形成する油剤を選ぶことで、メタルボンド特有の「切れ味の低下」を防ぎ、高い研削比(砥石の摩耗量に対する加工量)を維持できます。
ビトリファイドボンドの気孔を活かす「浸透性」の重要性
ガラス質の結合剤で焼き固めたビトリファイドボンド砥石は、気孔(隙間)が多く、切りくずの排出性に優れています。
この気孔のメリットを最大限に活かすには、水溶性切削油剤の「浸透性(表面張力の低さ)」が不可欠です。
表面張力の高い(弾きやすい)油剤を使用すると、気孔の中に液が入り込まず、ただの目詰まりの原因になります。
界面活性剤のバランスが最適化された油剤を選ぶことが、ビトリファイド砥石の切れ味を持続させる絶対条件です。
ジュラロンの解決事例:水溶性切削油剤の変更で砥石寿命を3倍にした現場
ここからは、ジュラロンが実際に現場に入り込み、水溶性切削油剤の変更によってトラブルを劇的に解決したビフォーアフター事例をご紹介します。
事例1:レジンボンド砥石の異常摩耗をpHコントロールで解決
【現場の課題】
超硬合金の工具研削を行っているC社。
レジンボンドのダイヤモンド砥石を使用し、エマルションタイプの水溶性切削油剤を使用していました。
しかし、砥石の摩耗が異常に早く、頻繁に高価な砥石を交換せざるを得ず、工具コストが経営を圧迫していました。
【ジュラロンの分析と対策】
現場の油剤を調査したところ、腐敗を防ぐために現場の作業者が防腐剤(アルカリ付与剤)を過剰に投入しており、油剤のpHが10.5を超えていました。
これにより、レジンボンドが化学的に破壊されていることが判明。
ジュラロンは、pHを8.5前後に安定させる特殊バッファー機能を持ち、かつ潤滑性に優れた専用ソリュブル油剤への切り替えを提案しました。
|
比較項目 |
改善前(従来エマルション・高pH) |
改善後(特殊ソリュブル・pH安定型) |
|
油剤のpH値 |
pH 10.5(強アルカリ) |
pH 8.5(弱アルカリ安定) |
|
砥石の交換頻度 |
2週間に1回 |
1.5ヶ月に1回(寿命3倍!) |
|
年間工具コスト |
約3,600,000円 |
約1,200,000円(大幅削減) |
【結果】
ボンドの化学的劣化がピタリと止まり、ダイヤモンド砥石の寿命が驚異の3倍に延長。大幅なコストダウンを実現しました。
事例2:CBN砥石の目詰まりを特殊ソリュブルで完全撲滅
【現場の課題】
自動車部品の量産ラインを持つD社。
焼入れシャフトの円筒研削にCBN砥石を使用していましたが、油分の多い汎用エマルションを使用していたため、激しい目詰まりが頻発。
10個加工するごとに機械を止めてドレス(目立て)を行っており、目標生産数に全く届いていませんでした。
【ジュラロンの分析と対策】
微細な切りくずが油分と結びついて砥石表面を完全に覆い隠していました。
これに対し、強力な洗浄ポリマーを配合し、切りくずを瞬時に洗い流すジュラロンの高性能ソリュブル油剤を提案。さらに、適正濃度である3%への厳格な管理を指導しました。
|
比較項目 |
改善前(汎用エマルション) |
改善後(高性能ソリュブル) |
|
使用濃度 |
8%(濃すぎた状態) |
3%(適正濃度キープ) |
|
ドレス間隔 |
ワーク10個ごと |
ワーク150個ごと(15倍延長!) |
|
機械のチョコ停 |
1日あたり約2時間 |
ほぼゼロ(連続無人運転化) |
【結果】
砥石表面が常にクリーンに保たれるようになり、CBNの自生発刃が正常に機能。
ドレスの回数が激減し、ラインの生産性が爆発的に向上しました。
💡【関連記事への案内】
事例2のように、油剤の「濃度」は研削トラブルの命運を分けます。正しい濃度管理の手法や、屈折計(糖度計)の落とし穴について詳しく知りたい方は、こちらの記事も必見です。
👉 [濃度管理の基本と失敗事例!水溶性切削油剤の性能を100%引き出すルール](※内部リンク想定)
現場担当者からよくある質問(FAQ)
現場の最前線で機械を動かしている皆さまから、ジュラロンによく寄せられる「切実な疑問」に口語調でお答えします。
Q1. 砥石がすぐ目詰まりするから、油剤の濃度を濃くしてもいい?
- 絶対にNGです!むしろ薄くする方向で検討してください。
「滑りが悪いから濃くしよう」という切削加工の常識は、研削では通用しません。濃度を上げると油剤がドロドロになり、切りくずの排出(洗浄性)が絶望的に悪化します。目詰まりが起きている時は、濃度を規定値の範囲内で低め(例:5%→3%)に設定し、洗い流す力を高めるのが現場の鉄則です。
Q2. 研削液が泡立って困る。消泡剤をたくさん入れても砥石に影響はない?
- 大いに影響があります。研削焼けの直接的な原因になります。
消泡剤(主にシリコン系)を過剰に投入すると、水溶性切削油剤の「濡れ性(ワークや砥石に馴染む力)」が著しく低下します。結果として油剤が研削点から弾かれやすくなり、冷却不足による研削焼けが頻発します。消泡剤はあくまで応急処置。根本的には「消泡性の高い(泡切れの良い)油剤」への変更が必要です。
Q3. 砥石メーカー指定の油剤を使っているのに研削焼けが起きるのはなぜ?
- カタログの「指定」は、貴社の現場の「最適」とは限らないからです。
砥石メーカーの推奨は、あくまでテスト環境での無難な選定です。実際の現場では、機械のポンプ圧力、タンクの容量、ワークの熱処理のバラツキなど、無数の変数が存在します。焼けが起きるなら、今の環境に対して「冷却性」か「潤滑性」のどちらかが決定的に不足している証拠です。油剤メーカーの知見を取り入れて見直す時期に来ています。
Q4. アルミ研削で砥石に溶着してしまう。油剤でどうにかなる?
- はい、油剤の力で劇的に改善できます。
アルミは非常に柔らかく粘り気があるため、熱を持つと砥粒にベッタリと溶着します。これを防ぐには、アルミ専用の極圧添加剤が配合された油剤や、表面張力を極限まで下げて切りくずを強引に洗い流す特殊ソリュブルが極めて有効です。汎用油剤のままでは、どれだけドレスをしても解決しません。
Q5. 研削液のベストな当て方(ノズル位置)のコツは?
- 「砥石の回転と同じ向き」に「高圧・大流量」で当てるのが正解です。
よくある失敗が、ワークの上からチョロチョロと液をかけるだけの状態です。これでは砥石が作る「エアバリア」に弾かれます。クーラントノズルを研削点(砥石とワークが接する点)のできるだけ近くに寄せ、砥石の回転方向に向かって、エアバリアを切り裂くように高圧で供給してください。
まとめ:水溶性切削油剤と砥石のベストマッチで現場の常識を変えよう
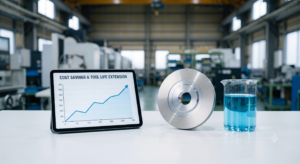
いかがでしたでしょうか。
「水溶性切削油剤と砥石の相性」について、カタログスペックには表れない物理的・化学的なメカニズムと、現場での実践的なトラブル解決法を解説しました。
本記事の重要なポイントをまとめます。
- 研削加工の油剤は、潤滑よりも「冷却と洗浄(切りくず排出)」が命。
- 一般砥石・CBN・ダイヤモンドなど、材質に合わせて油剤のタイプを変える。
- レジンボンド砥石の寿命低下は、油剤の高pH(強アルカリ)が原因かもしれない。
- エアバリアを突破する適切な供給と、適正濃度の徹底が目詰まりを防ぐ。
「どうせこんなものだろう」「ドレスをこまめにやるしかない」と諦めていた加工不良や工具コストの増加。
その原因は、決して現場の皆さまの努力不足ではありません。
単に、油剤と砥石の「相性」がミスマッチを起こしているだけなのです。
毎日泥臭く現場で機械と向き合っているからこそ、油剤という「見えない工具」の力を正しく理解し、味方につけてください。それだけで、現場の常識は劇的に変わります。
「うちのこの機械とこのCBN砥石の組み合わせなら、結局どの油剤が正解なんだ?」
少しでもそう思われた方は、一人で悩まずにぜひ一度ジュラロンにご相談ください。
👇 現在の油剤が本当に砥石の性能を引き出せているか、プロの目線でチェックしませんか?
「ワークの材質」「使用している砥石(ボンドの種類)」「現在のお悩み」の3つをお答えいただくだけで、当社の専門技術者が貴社に最適な水溶性切削油剤を診断・ご提案します。無駄な工具コストを半減させる第一歩として、ぜひお気軽にご活用ください!