新着情報
水溶性切削油剤で砥石の目詰まり対策|寿命を守る実践5手順
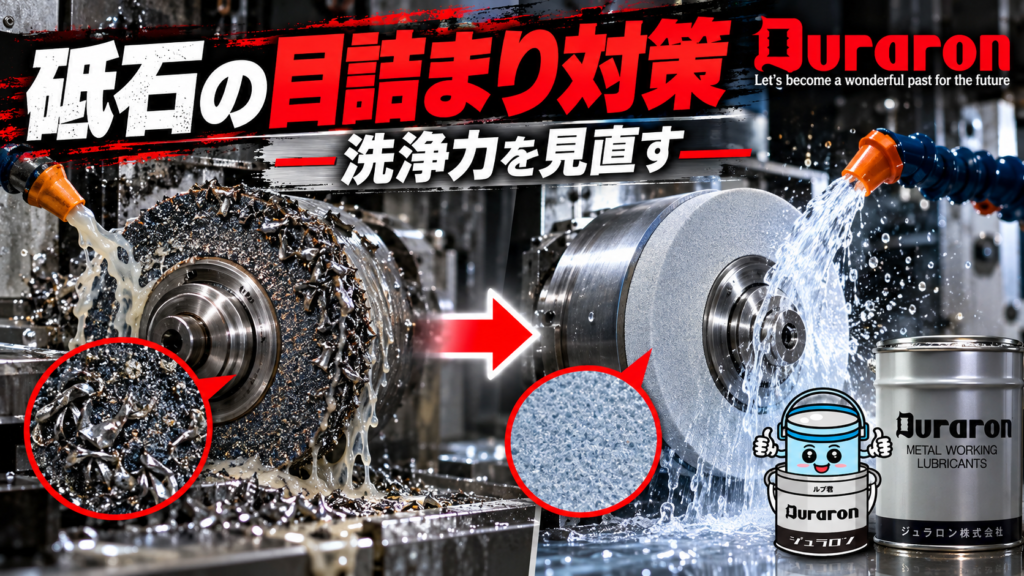
結論から言えば、砥石の目詰まりはドレッシングだけでは防げません。
洗浄性のある水溶性切削油剤を、清浄な状態で研削点へ届けることが重要です。
ドレス直後は切れるのに、すぐ研削抵抗が上がることはありませんか。
研削焼け、面粗さ悪化、寸法ばらつきも、目詰まりの兆候かもしれません。
この記事では、砥石面、研削液、ろ過、ノズル、条件を順に確認します。
砥石寿命と不良率を、同じ記録から改善する方法が分かります。
※「寿命2倍」「コスト半減」は全現場に共通する保証値ではありません。
本記事では、改善目標を試算する考え方として扱います。
砥石の目詰まりと水溶性切削油剤を最初に疑う理由
研削砥石には、砥粒、結合剤、気孔という三つの要素があります。
気孔は切りくずを逃がし、研削液を運ぶための空間です。
この空間に切りくずや結合剤の粉が残ると、切れ刃が働きません。
砥石は削るより、こする状態へ近づきます。
その結果、研削抵抗と発熱が増えやすくなります。
焼け、びびり、面粗さ悪化、寸法変化が続く場合は要注意です。
クレトイシの技術資料でも、目詰まり対策が整理されています。
そこでは、砥石選定やドレスに加えて研削液も挙げられています。
対策は「洗浄性のよいきれいな研削液」の使用です。
参考:クレトイシ「研削作業中に起こりえる欠陥と対策」
https://www.kgw.co.jp/support/attention/troubleshoot/
目詰まり、目つぶれ、目こぼれは同じですか?
同じではありません。
目詰まりは、切りくずなどが砥石表面や気孔に残る状態です。
目つぶれは、砥粒の刃先が鈍って平らになる状態です。
目こぼれは、砥粒が必要以上に脱落する状態を指します。
外観と症状が似ることがあるため、決めつけは禁物です。
停止後に砥石面を観察し、付着、光沢、脱落を見分けます。
Q ドレス直後だけ調子がよいのは目詰まりですか?
有力な兆候ですが、それだけでは確定できません。
ドレスで一時的に切れ刃と気孔が回復した可能性があります。
同時に、ドレス時刻、加工数、電流値、面粗さを記録します。
再発までの加工数が毎回近ければ、条件比較がしやすくなります。
目詰まりの早期発見に使う四つの記録
- 主軸負荷または消費電力の変化
- 研削音と火花の変化
- 面粗さ、焼け、寸法補正の発生時点
- ドレスから再ドレスまでの加工数
単発の不良率だけでは、原因の前後関係が見えません。
同じワーク単位で四項目を並べることが第一歩です。
症状から初動を決める簡易チェック
砥石面に金属光沢のある付着物が多い場合は、排出を確認します。
濃度、ろ過、ノズル、液量を測り、ドレス後の再付着を追います。
砥石面全体が滑らかに光る場合は、目つぶれも疑います。
砥石仕様、切込み、送り、周速度、ドレス条件を確認します。
砥粒の脱落が多い場合は、目こぼれの可能性があります。
結合度、衝撃、振動、ドレス切込み、油剤との適合を点検します。
焼けだけで判断せず、砥石面と加工条件を同時に見てください。
一つの症状に一つの原因を当てはめると、対策を誤りやすくなります。
確認中は、回転体へ手や測定器を近づけないでください。
点検は停止、ロックアウトなど、社内の安全手順に従います。
水溶性切削油剤の洗浄性が目詰まり再発を左右する
ドレッシングは、砥石面を回復させる重要な作業です。
ただし、発生した切りくずを運び去る仕事は研削液が担います。
ドレスで面を開いても、スラッジが再び気孔へ戻れば再発します。
ここでいう洗浄性は、単に「汚れを落とす力」ではありません。
研削点から微細な固形物を離し、系外へ運ぶ一連の働きです。
濡れ性、流量、流速、ろ過、泡、液の劣化が関係します。
また、濃いほど高性能とは限りません。
規定範囲を外れた濃度は、洗浄と潤滑の均衡を崩します。
原液の追加や水だけの補給を、感覚で繰り返さないでください。
製品ごとの換算係数を使い、実濃度として管理します。
Q 油分が多いほど砥石を守れますか?
一概には言えません。
潤滑は重要ですが、過度な油分が排出性を妨げる場合もあります。
必要なバランスは、砥石、被削材、研削方式で変わります。
カタログの油剤分類だけでなく、砥石面の状態で判断します。
Q 液が透明なら、清浄だと判断できますか?
透明度だけでは判断できません。
微細なスラッジは沈降せず、循環し続けることがあります。
タンク底、フィルター前後、ノズル吐出液を分けて採取します。
静置後の沈殿、磁性物、浮上油、においも確認します。
砥石目詰まりを止める水溶性研削油剤の実践5手
原因を早く絞るには、変更を一度に重ねないことが重要です。
次の五段階を、同じワークと条件で進めます。
実践1:砥石面と不良の発生順を写真で残す
まず、ドレス直後と再発時の砥石面を同じ照明で撮影します。
焼け、粗さ、負荷の変化も、加工数と一緒に記録します。
切りくずの付着が先か、砥粒の光沢が先かを確認します。
この順序が、洗浄不足と条件不適合を分ける手掛かりです。
実践2:濃度、pH、液温、補給履歴をそろえる
次に、油剤の状態を同時刻に測ります。
濃度だけでなく、pH、液温、タンク液量も記録します。
測定器は校正し、同じ採取位置で比較します。
規定範囲は油剤メーカーの資料を優先してください。
実践3:フィルター前後のスラッジを比較する
フィルターが付いていても、目開きが合わない場合があります。
バイパス、破損、目詰まり、交換周期も確認します。
前後の液を白い容器へ採り、沈殿の差を見ます。
差が小さければ、捕集条件を見直す余地があります。
実践4:ノズルを研削点へ安定して向ける
砥石の回転で生じる空気流は、液の到達を妨げます。
液量が多く見えても、接触弧へ届いているとは限りません。
ノズルの距離、角度、幅、圧力、吐出の乱れを確認します。
配管のつぶれや、ポンプ能力の低下も見逃せません。
実践5:ドレス条件と油剤条件を一項目ずつ比較する
最後に、ドレス切込みや送りを見直します。
同時に油剤まで変えると、何が効いたか分からなくなります。
基準条件を固定し、一回の試験では一項目だけ変えます。
評価は加工数、負荷、粗さ、焼け、停止時間で行います。
Q ノズルは砥石に当たっていれば十分ですか?
十分とは限りません。
重要なのは、研削点へ安定して到達し、汚れを運び去ることです。
JTEKTの技術報告も、回転砥石周囲の空気流を論点としています。
供給方法は液の銘柄と同じくらい、結果を左右します。
参考:JTEKT「Development of Minimized Coolant Supply Technology」
https://www.jtekt.co.jp/e/engineering-journal/1007/1007-10.html
ドレッシングと水溶性切削油剤を両輪で最適化する
ドレッシングは、切れ味と形状を回復させるために欠かせません。
ノリタケの技術講座も、条件と砥石作用の関係を示しています。
目詰まりや目つぶれでは、条件見直しが有効な場合があります。
一方で、ドレス回数を増やすほど砥石は消耗します。
だからこそ、再付着を減らす油剤管理と一緒に考えます。
開いた砥石面を、次の加工まで清浄に保つ発想が必要です。
参考:ノリタケ「よくわかるツルーイング・ドレッシング」
https://www.noritake.co.jp/catalogType/download/23d815bb4dde6fa144bc6839d7aa956b.pdf
ドレス後の確認を標準作業に入れる
ドレス直後は、砥石面に粉や切りくずを残さないことが重要です。
研削液で十分に洗い、ノズルの吐出も確認します。
初品だけでなく、数個後の負荷と面粗さも測ります。
初品良好でも、短時間で再付着する場合があるためです。
Q ドレス回数を減らすことが最優先ですか?
いいえ、品質と安全を守ることが先です。
回数だけを減らすと、焼けや寸法不良を見逃す恐れがあります。
目標は、必要な切れ味を保ちながら間隔を安定させることです。
メーカー指定と設備の安全条件を守って試験してください。
ドレッサ摩耗も同時に疑う
油剤を整えても改善しない場合は、ドレッサを確認します。
先端の摩耗、取付け剛性、位置ずれは切れ味へ影響します。
砥石とドレッサの組合せは、各メーカーの指定を優先します。
異常音や振動がある場合は、運転を止めて点検してください。
水溶性切削油剤の変更効果を試算で見える化する
冒頭の「寿命2倍、コスト半減」は目標例としては分かりやすいです。
しかし、根拠のない保証値として使ってはいけません。
まず、現在の砥石費だけでなく、停止損失も集計します。
ドレス時間、段取り、不良、再測定、廃棄の工数を含めます。
次は、改善幅を仮定したモデルケースです。
実測値ではなく、評価項目を決めるための試算です。
モデルケース1:月間の研削関連コスト
|
項目 |
改善前の想定 |
改善後の想定 |
|
砥石交換 |
月2回 |
月1回 |
|
砥石費 |
20万円 |
10万円 |
|
ドレス停止 |
20時間 |
10時間 |
|
停止損失 |
20万円 |
10万円 |
|
合計 |
40万円 |
20万円 |
この例では、寿命2倍とコスト半減が同時に成立します。
ただし、砥石単価と停止損失が同じという仮定です。
現場では、油剤費、フィルター費、試験工数も加えます。
改善後の数字は、一定期間の実測で確定してください。
モデルケース2:品質とドレス間隔の比較
|
評価項目 |
基準条件 |
テスト条件 |
|
ドレス間加工数 |
100個 |
150個 |
|
焼け不良 |
10個/1000個 |
4個/1000個 |
|
面粗さ外れ |
8個/1000個 |
3個/1000個 |
|
月間停止 |
12時間 |
8時間 |
この数字も想定例です。
試験では、良品条件を満たした加工数だけを比較します。
不良率が「80%増えた」と表現する際も、母数が必要です。
10件が18件なら80%増ですが、絶対数も併記すべきです。
Q 油剤変更の効果は何日で判断できますか?
固定の日数では決められません。
少なくとも、通常のドレス周期を複数回含む期間が必要です。
材質や加工条件の違うワークが混ざる場合は、層別します。
繁忙日と休日明けも含めると、液状態の影響が見えやすくなります。
[最適油剤診断]
砥石、被削材、現象を入力すると、相談前の論点を整理できます。
候補選定の入口として、最適油剤診断をご活用ください。
水溶性切削油剤を変える前の安全なテスト手順
油剤の全量切替は、加工だけでなく設備にも影響します。
塗装、シール材、ろ過方式、排水処理との適合を確認します。
安全データシートと製品資料を読み、保護具を選びます。
混用可否やタンク洗浄方法は、供給元へ確認してください。
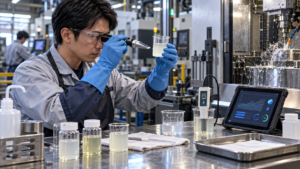
小規模テストで固定する条件
- 同じ砥石ロットと同じドレッサを使う
- 被削材、取り代、送り、周速度を記録する
- 濃度、液温、pH、流量を測る
- 加工数、負荷、粗さ、不良、停止時間を記録する
- 判定日と中止条件を試験前に決める
変更の前後で写真の撮り方も統一します。
砥石面とワーク面を、同じ倍率と照明で残します。
Q 洗浄性の高い油剤なら濃度を下げてもよいですか?
自己判断で規定範囲を外さないでください。
濃度低下は、防錆性や液安定性へ影響することがあります。
洗浄性を上げたい場合も、メーカーの範囲内で比較します。
濃度計の読みには、製品固有の換算係数を反映します。
相談を勧める三つの状態
一つ目は、条件を戻しても目詰まりが急増した場合です。
ポンプ、ろ過、砥石、液の複合要因が疑われます。
二つ目は、焼けや割れなど品質影響が続く場合です。
無理な継続より、設備と材料を含む診断が必要です。
三つ目は、油剤変更と同時に設備適合の確認が必要な場合です。
現液、補給水、スラッジの情報があると相談が進みます。
水溶性切削油剤と砥石目詰まり対策のまとめ
目詰まり対策は、ドレッシングだけでは完結しません。
砥石面を開き、汚れを運び去り、再付着を防ぐ必要があります。
明日からは、次の五点を同じ記録表で確認してください。
- 砥石面の付着、光沢、脱落
- 濃度、pH、液温、補給履歴
- フィルター前後のスラッジ
- ノズル位置、流量、吐出の安定
- ドレス間加工数、負荷、粗さ、不良
現場で補給やノズルを直せる範囲なら、まず一項目ずつ試します。
複数要因が絡む場合は、砥石と油剤を一緒に診断します。
ジュラロンでは、油剤単体ではなく運用条件も整理します。
砥石費、停止、不良まで含めた比較で改善案を検討します。
ジュラロン公式LINE
水溶性切削油剤の管理や現場改善に役立つ記事をご紹介しています。